Без штрихкодування кожен перехід куска тканини чи пачки крою між дільницями (з ткацтва на фарбування, з розкрою на вишивання, з вишивання на пошиття) вимагав ручної фіксації, що забирало час і залишало місце для помилки.
Легка промисловість • Текстильне та швейне виробництво
Наскрізна простежуваність від партії пряжі до готового одягу: виробничий облік для Edelvika
Компанія Edelvika проходить повний цикл від виготовлення тканини до пошиття готового одягу, а це означає, що в одній системі обліку мали співіснувати два принципово різні виробничі процеси: безперервне ткацтво і дискретний розкрій та пошиття. Наша команда впровадила виробничий облік на базі єдиної ERP-системи, в якому кожен відріз тканини і кожна пачка крою супроводжуються власним штрих-кодом, що змінюється на кожному наступному етапі: від виготовлення сировини до нарахування відрядної зарплати конкретному працівнику.
🏷️ Повна простежуваність
штрих-коду куска тканини без додаткової системи маркування
🧵 Два виробництва об'єднані
наскрізним документообігом
💶 Відрядна зарплата
нараховується автоматично за фактично відсканованими операціями
Ситуація замовника до проєкту
ПРАТ «Едельвіка» — український виробник одягу під брендом Edelvika, який з 1994 року поєднує в одному циклі власне ткацьке виробництво і швейний цех на площі 6400 м² у Луцьку, де працює близько 250 осіб. Ткацтво і швейне виробництво функціонують за різною логікою: перше — безперервний процес перетворення пряжі на готове полотно, друге — дискретний процес розкрою, формування пачок, вишивання і пошиття. Об'єднати їх в одному обліку означало вибудувати наскрізну логіку, яка працює однаково на обох дільницях.
Коли партія сировини, з якої виготовлено відріз тканини, не прив’язана до цього куска в системі, знайти причину дефекту (чи то бракована пряжа, чи порушення технології фарбування) стає питанням здогадок, а не перевірки даних.
Матеріали, обладнання і персонал на ткацьких і швейних дільницях — це ресурси з різною логікою планування. Без єдиної ERP-координації ними керували так, ніби це два окремі підприємства під одним дахом.
Ручна фіксація виконаних операцій, контролю якості й обліку сировини означає, що якість даних залежить від уважності конкретної людини на конкретному етапі, а не від логіки системи.
Одна виробнича лінія охоплює снувальну, ткацьку і фарбувальну дільниці для тканини, а потім розкрійний, вишивальний і швейний цехи для одягу, і кожна дільниця мала стати частиною одного документообігу, а не окремою системою обліку.
Завдання та критичні вимоги
Запит передбачав побудову виробничого обліку, який охоплює весь цикл (від сировини до готового виробу) і мінімізує залежність від ручного введення даних та людського фактора на кожному етапі.
1. Мінімізація часу на внесення інформації

Фіксація виробничих операцій через сканування штрих-кодів замість ручного заповнення документів на кожній дільниці.
2. Простежуваність партій сировини і готових виробів

Можливість відстежити, з якої партії пряжі чи хімікатів виготовлено конкретний відріз тканини і на якому етапі виробництва цей відріз перебуває в будь-який момент.
3. Зменшення впливу людського фактора

Автоматична фіксація виконавців операцій і результатів контролю якості через сканування, а не через ручні записи чи усні домовленості.
4. Координація управління виробничими ресурсами в межах ERP

Об’єднання обліку матеріалів, обладнання і персоналу двох різних виробничих процесів (ткацького і швейного) в єдиній системі.
5. Коректний розрахунок собівартості на двох стадіях виробництва

Можливість порахувати собівартість окремо для стадії розкрою і стадії пошиття, а не лише для готового виробу загалом.
6. Точне нарахування відрядної зарплати

Розрахунок оплати праці на основі фактично виконаних і відсканованих операцій, а не оцінного табеля робочого часу.
Що і як наша команда зробила
Довідково-нормативна база: коли один виріб — це кілька виробничих стадій
Перше, з чого почалася побудова обліку, — переосмислення того, що взагалі означає «номенклатурна позиція» для тканини.
Один і той самий виріб проходить через кілька технологічно самостійних станів: основа, сурова тканина, готова тканина після фарбування. Кожен із цих станів отримав власну позицію в номенклатурі і власну технологічну карту з переліком операцій, матеріалів і норм витрат — замість того, щоб описувати весь процес виготовлення тканини одним узагальненим документом.
Це рішення виявилося фундаментальним для всього подальшого обліку: саме завдяки розбивці на стадії стало можливим точно нормувати трудовитрати і матеріали окремо для снування, ткання і фарбування, а не розподіляти загальні витрати умовно.
Документування процесів ткацького виробництва за дільницями
Виробничий цикл тканини розділили на три дільниці з власними наборами документів для кожної:
◻ снувальна дільниця працює з документами «Завдання на основу» і «Випуск основи»;
◻ ткацька дільниця — зі «Встановленням основи на верстат», «Зняттям основи з верстата», «Випуском куска» і «Контролем якості кусків»;
◻ дільниця фарбування — з «Переміщенням кусків», «Актом оздоблення» і «Розрізанням кусків».
Кожен документ фіксує конкретну виробничу операцію в момент її виконання, а не постфактум.
Такий поділ дав змогу згодом побудувати звітність окремо для кожної дільниці, включно зі звітом про сортність, звітом про основу і аналізом залишків розбракованої тканини, замість єдиного узагальненого звіту про все ткацьке виробництво.
Штрихкодування і простежуваність партій сировини

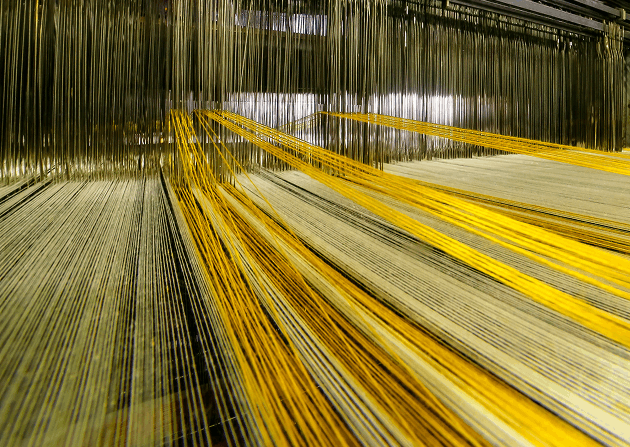
Ми впровадили систему, де кожен відріз тканини отримує унікальний штрих-код при випуску і новий штрих-код на кожному наступному етапі: після контролю якості, після оздоблення.

Це дозволяє в будь-який момент точно визначити, на якій стадії обробки перебуває конкретний відріз.

Паралельно ми прив’язали до кожного куска партію постачальника сировини (пряжі чи хімікатів). Це вирішило проблему пошуку причини браку: тепер дефект можна простежити до конкретної партії сировини, а не перевіряти всі джерела навмання.

Для фіксації операцій безпосередньо на виробництві ми підключили сканери та термінали збору даних до єдиного контуру, без потреби повертатися до комп’ютера після кожної дії.
Розкрій і подвійна маршрутизація для вишивки
Ми реалізували документ «Акт розкрою» з підтримкою двох сценаріїв — розкрій з настилами і без них, а разом із розкроєм — автоматичне формування етикеток зі штрих-кодами для кожної пачки деталей крою.
Окремо ми вирішили завдання для моделей із вишивкою: система формує дві етикетки одночасно на вишивальну і швейну дільниці, а запуск пошиття блокується, доки обидва комплекти не надійдуть на швейну дільницю. Це усунуло типову помилку — початок пошиття виробу з відсутньою чи неготовою вишивкою.
Рух пачки від розкрою до пошиття ми зробили повністю відстежуваним через сканування штрих-кодів, а документ «Паспорт пачки» показує, які етапи вже пройдено і де фізично перебувають складові пачки.
Потокове пошиття і облік праці з відрядною зарплатою
Ми налаштували два режими пошиття — індивідуальний та потоковий, з розбивкою операцій на етапи залежно від кількості працівників, і замкнули облік праці на той самий штрихкодовий контур. На кожному етапі фіксується виконавець, а на завершальному ще й контролер якості.
Дані про виконані операції потрапляють у документ «Рапорт виконаної роботи», що поєднує відрядний облік за штрих-кодами з погодинним обліком там, де поопераційне нормування неможливе. Саме ці дані, а не оцінка часу постфактум, стали основою для нарахування відрядної зарплати та звітів про продуктивність кожного працівника.
Звітність про собівартість на межі двох виробництв
Ми реалізували планову калькуляцію на основі фактично виконаних операцій і витрачених матеріалів, з розбивкою за статтями витрат і окремо за стадіями виробництва: розкрій і пошиття. Такий поділ відображає різну структуру витрат цих процесів: собівартість розкрою переважно матеріальна, пошиття переважно трудова.
Розрахунок доповнено коефіцієнтом рентабельності для формування відпускної ціни, тож документ калькуляції одразу відповідає і на питання «скільки коштувало виготовити», і на питання «за скільки продавати».
Результати
Текстильне виробництво

Багатостадійна номенклатура і технологічні карти дали стандартизовану нормативну базу для розрахунку собівартості й планування, замість умовного розподілу витрат на весь процес виготовлення тканини одразу.
Ткацьке виробництво

Кожен відріз тканини простежується від партії сировини до готового полотна через послідовність штрих-кодів, що дозволяє знаходити причину браку за конкретними даними, а не за припущенням.
Швейне виробництво

Замовлення покупця видно наскрізно, від прийому до відвантаження, з проміжними статусами «покроєно», «вишито», «пошито», без потреби вручну збирати цю інформацію з різних джерел.
Собівартість

Планова калькуляція показує вартість виготовлення окремо за стадією розкрою і стадією пошиття, що дає точнішу основу для ціноутворення, ніж усереднена собівартість готового виробу.
Розкрій і маршрутизація
Рух пачки крою через розкрій, вишивання і пошиття фіксується виключно скануванням, а документ «Паспорт пачки» дає миттєву відповідь на питання «де зараз ця пачка і що з нею вже зробили».
Оплата праці

Відрядна зарплата нараховується автоматично на основі фактично відсканованих операцій з окремими звітами про продуктивність кожного працівника.